Secuencia de pasadas en soldadura: raíz, relleno y vista
En una junta que no se llena de una sola vez, el metal se deposita en varias pasadas (o cordones). El orden y la ubicación de cada una es la secuencia de pasadas, y es parte de lo que debe documentar un procedimiento de soldadura.
Tipos de pasada
- Raíz: la primera pasada, que une las piezas en el fondo de la junta. Suele ser la más crítica.
- Caliente (hot pass): en tubería, la segunda pasada sobre la raíz, para fundirla y limpiar defectos.
- Relleno: las pasadas intermedias que llenan la ranura.
- Vista o acabado (cap): la última capa, que define el aspecto y el refuerzo del cordón.
Por qué importa el orden
- Distorsión y tensiones residuales: depositar siempre del mismo lado deforma la pieza; en juntas dobles se suele alternar el lado para equilibrarla.
- Aporte térmico: la secuencia y el tamaño del cordón determinan cuánto calor recibe el material, lo que afecta a la microestructura y a la tenacidad.
- Fusión entre cordones: cada pasada debe fundir bien con la anterior y con las paredes de la ranura.
- Temperatura entre pasadas: el control del intervalo entre cordones evita sobrecalentar o enfriar demasiado.
Cómo numerarlas y documentarlas
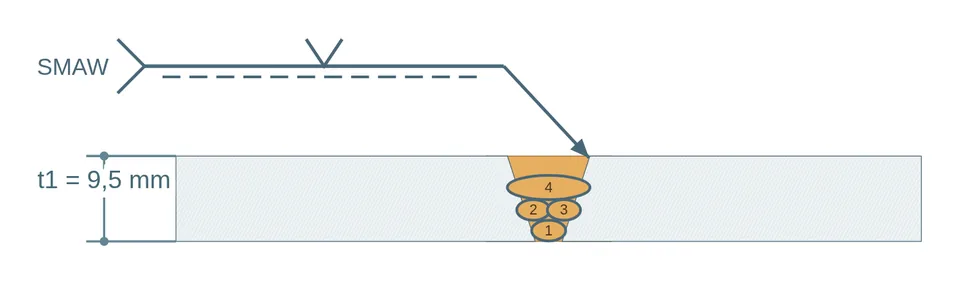
Dibuja la sección transversal de la junta y numera cada cordón en el orden en que se deposita. Después, relaciona cada número con una fila de la tabla de parámetros de la WPS:
| Pasada | Proceso | Aporte | Corriente | Voltaje | Velocidad |
|---|---|---|---|---|---|
| 1 (raíz) | GTAW | ER70S-2 Ø2,4 mm | … | … | … |
| 2–3 (relleno) | SMAW | E7018 Ø3,2 mm | … | … | … |
| 4 (vista) | SMAW | E7018 Ø4,0 mm | … | … | … |
Tabla de ejemplo ilustrativo: los consumibles y parámetros reales los define tu procedimiento.
Lo importante es que cada número del dibujo coincida con una fila de la tabla. Si el dibujo muestra cuatro pasadas y la tabla tres, el procedimiento es ambiguo.
Técnicas habituales
- Cordón recto (stringer): sin oscilación; menor aporte térmico por pasada.
- Cordón oscilado (weave): con movimiento lateral; cubre más ancho, con más aporte.
- Saneado de raíz (back gouging): se retira la raíz por el otro lado antes de soldar la segunda cara.
- Sentido de avance: en tubería se indica si es ascendente o descendente, y desde qué posición del reloj.
Errores comunes
- Dibujar un número de pasadas que no corresponde con el que se ejecutará.
- Omitir qué pasadas se hacen con cada proceso o consumible.
- No indicar el sentido o el orden entre lados en juntas dobles.
- Reutilizar la secuencia de un espesor distinto sin revisarla.
Importante: la secuencia definitiva la define y valida el ingeniero de soldadura según el código y la calificación del procedimiento.
Dibuja tu junta en minutos
Elige entre 166 geometrías o 44 plantillas completas, ajusta las medidas y exporta PNG, SVG o PDF. Diseñar es gratis.